Пескоструйный шланг — не просто соединение между аппаратом и соплом. Его диаметр, длина и форма обеспечивают абразивность, удобство работы и стабильность давления. Ошибка при выборе, например, может произойти не сразу: из-за повышения производительности устройства оператору часто приходится менять положение шланга. Это заметно даже на небольших площадках.
В этом материале собраны семь советов, которые помогут оценить шланг при покупке. Проверьте допустимое рабочее давление и сопоставьте его с параметрами оборудования. Уточните внутренний диаметр: слишком узкий проход позволяет определить поток абразива. Важна и долговечная крышка корпуса, качество наружного покрытия, тип соединений и совместимость с муфтами. Не менее значимы длина и гибкость. Слишком длинный шланг может усложнить подачу, а слишком жёсткий — помешать перемещению вокруг детали.
Есть нюансы. Универсального размера для всех настроек нет: ориентируйтесь на рекомендации производителя устройства и сопла. Осмотрите шланг перед работой. Трещины, вздутия и потёртости требуют внимания. Даже надёжный на вид вариант не стоит считать при этом без проверки маркировки и условий эксплуатации. Выбор иногда кажется очевидным — и именно тут легко пропустить последнюю деталь. Разберём, что смотреть и какие вопросы задавать продавцу, чтобы осознанно подобрать пескоструйный шланг.
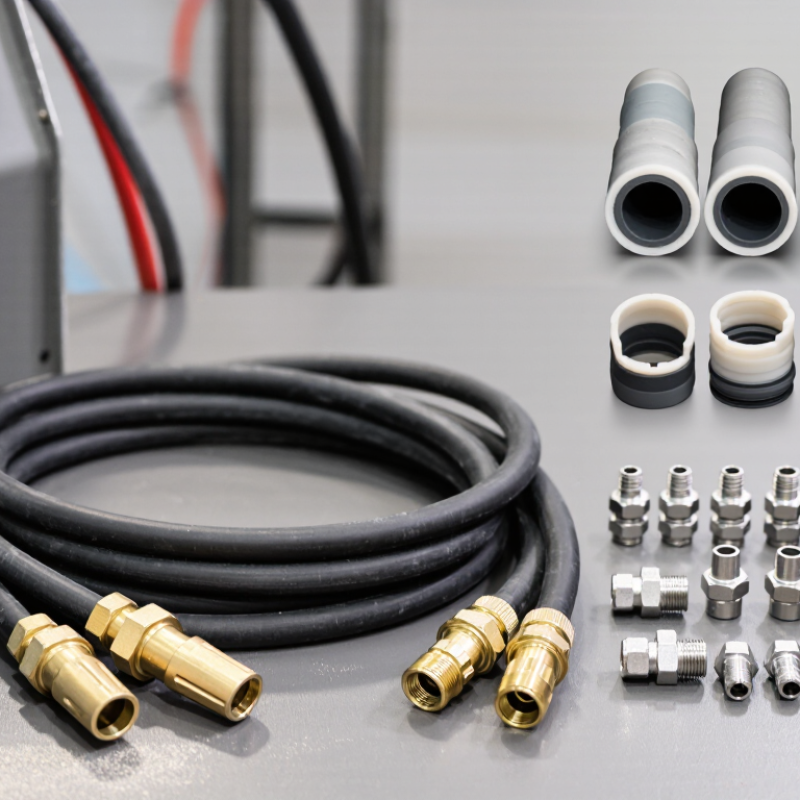
Пескоструйный рукав подает смесь воздуха и абразива от установки к соплу. Его внутренняя трубка стояла к истиранию: поток песка или дроби постоянно ударяет по стенкам. Обычно конструкции включают внутренний слой из прочной резины, армирующую оплётку и наружную оболочку. Она защищает рукав от влаги, трения и случайных повреждений. Это не просто толстый шланг. От его состояния зависит стабильность подачи абразива.
Международный стандарт ISO 3861:2005 устанавливает требования к резиновым рукавам и сборкам для песко- и дробеструйной обработки. В технических характеристиках часто встречается рабочее давление около 12 бар, но переносить эту цифру на любую модель нельзя. Проверьте паспорт, внутренний диаметр и соответствие соединений. Слишком узкий рукав может снизить поток, а неподходящий клапан — пропустить воздух. В работе сразу заметна мелочь: падает производительность. И не всегда понятно, почему.
Советы: перед сменой осмотрите оболочку, концы и место перегибайте. Не воспользуйтесь рукавом со вздутием или оголённым армированием. Длину выбирайте с запасом, но без лишнего петеля. Давление проверяйте с паспортом оборудования; «примерно подходит» — плохие критерии.
Общепринятое правило — выбирать шланг с внутренним диаметром (ID) примерно в 3–4 раза больше диаметра патрубка. Приведенные ниже диапазоны рассчитаны на основе этого правила; подтвердите правильный размер для вашего оборудования и условий эксплуатации.
Рабочее давление должно поддерживать максимальное давление в системе , а не только обычному показателю манометра. При запуске компрессора и переключении клапана возможны уменьшенные размеры. Проверьте маркировку на рукаве и сборном паспорте: следует учитывать значения именно для рабочего давления, а также не для длительного разрыва. Это разные показатели.
Требования к конструкции и испытаниям пескоструйных рукавов соответствуют стандарту ISO 3861:2005 . В технических материалах наука часто использует коэффициент разрыва 3:1 : при рабочем разрешении 0,6 МПа, ориентир по разрыву — не менее 1,8 МПа. Это не решимость на пределе возможностей. Проверьте цифры с примерной документацией и стандартом применимой редакции. Запас нужен.
Не выбирайте только рукав по толстой стенке. Осмотрите места соединений, опрессовку и внутренний слой: износ от абразива может быть незаметен снаружи. Если для рукава установлено давление выше допустимого, запас прочности не спасет. Честно говоря, здесь легко переоценить «прочность на вид». Перед установкой лучше замените компрессор давления и сверьте его с паспортом.
Диаметр пескоструйного шланга подбирают не отдельно от прибора, а вместе с соплом и компрессором. Для ориентира внутренний проходной шланг обычно делается в три-четыре раза большего диаметра сопла. Например, шланг диаметром 6 мм часто подходит для шланга диаметром около 19–25 мм. Но это не универсальная формула: сверьтесь с требованиями по оборудованию и допустимому расходу воздуха.
Слишком узкий шланг создаёт заметное сопротивление. Давление у сопла может упасть, даже если манометр компрессора показывает норму. Слишком широкий шланг тоже не всегда удобен: соединения должны подходить, а аппарат — обеспечивать необходимый поток. Проверьте внутренний диаметр, а не наружный. Это важно.
Длину выбирают с учётом рабочего места и потери давления. Берите ровно столько, сколько необходимо для свободного перемещения инструмента; Каждый лишний изгиб и соединение усложняют подачу воздуха и абразива. К примеру, длинный шланг иногда удобен, но производительность может снизиться. Проверьте систему под преобразованием: сравните работу с младшим участком и полной четвертью. Если струя становится слабее, сначала осмотрите соединения и перегибы. И да, расчёт на бумаге не всегда соответствует существующему делу.
| Кончик | Что проверить | Практические рекомендации | Пример или примечание |
|---|---|---|---|
| 1. Подберите диаметр шланга в соответствии с диаметром насадки. | Сравните внутренний диаметр шланга (ID) с диаметром отверстия сопла. | Обычно рекомендуется использовать шланг для пескоструйной обработки с внутренним диаметром примерно в 3–4 раза превышающим диаметр сопла. Уточните рекомендации производителя оборудования. | Для сопла диаметром 6 мм обычно рекомендуется использовать шланг с внутренним диаметром 19–25 мм. |
| 2. Проверьте производительность компрессора и пескоструйного аппарата. | Убедитесь, что компрессор способен подавать необходимый объем воздуха через форсунку при заданном рабочем давлении. | Используйте диаграмму расхода воздуха, прилагаемую к форсунке, и сравните ее с производительностью компрессора при рабочем давлении, а не только с заявленным максимальным значением. | Шланг большего диаметра не сможет компенсировать недостаток воздушного потока, который обеспечивает компрессор. |
| 3. Выбирайте длину в зависимости от рабочей зоны. | Оставьте шланг достаточной длины, чтобы он доходил до места работы, не создавая лишней длины. | Увеличение длины шланга повышает сопротивление потоку и может привести к потере давления. Если необходима длинная магистраль, проверьте давление в системе на сопле и рассмотрите возможность использования шланга большего внутреннего диаметра, если это позволяет конструкция оборудования. | Измерьте расстояние от пескоструйного аппарата до рабочей зоны, включая повороты и запас по перемещению. |
| 4. Проверьте номинальное рабочее давление. | Убедитесь, что номинальное рабочее давление шланга соответствует требованиям системы пескоструйной обработки. | Используйте шланг, специально предназначенный для абразивной обработки. Соблюдайте указанные пределы давления и инструкции производителя оборудования; не превышайте давление, создаваемое самым слабым компонентом системы. | Перед использованием проверьте характеристики и состояние изделия, особенно после длительной эксплуатации или при наличии видимых повреждений. |
| 5. Выберите шланг, предназначенный для работы с абразивными материалами. | Учитывайте тип абразива, размер частиц, рабочий цикл и ожидаемый износ. | Конструкция и внутренняя облицовка шлангов для пескоструйной обработки рассчитаны на устойчивость к истиранию. Используйте совместимые муфты и фитинги, а также заменяйте шланги, имеющие признаки чрезмерного износа, вздутия, порезы или обнажение арматуры. | Не следует заменять обычный шланг для сжатого воздуха шлангом, предназначенным для абразивной пескоструйной обработки. |
| 6. Проверьте целостность электрической цепи и заземление. | Убедитесь, что шланг и подключенное оборудование подходят для системы статического электричества и заземления. | Пескоструйная обработка может генерировать статическое электричество. Следуйте инструкциям к оборудованию и применимым правилам техники безопасности на рабочем месте для заземления и соединения проводов; не следует предполагать, что каждый шланг обладает одинаковыми электрическими свойствами. | Проверьте целостность цепи в соответствии с указаниями производителя шланга или оборудования. |
| 7. Подтвердите правильность установки фитингов, прокладки и обращения с ними. | Соедините концы шланга с пескоструйным аппаратом и держателем сопла и убедитесь, что шланг можно безопасно проложить. | Используйте совместимые, надежно закрепленные муфты и фиксаторы. Избегайте резких изгибов, перегибов, транспортных маршрутов и ненужных переходников, которые могут ограничивать поток или создавать опасность. | Перед началом работы проверьте соединения и проложите шланг таким образом, чтобы свести к минимуму риск споткнуться, защемить или зацепиться. |
При выборе пескоструйного шланга проследите за слоем : он постоянно контактирует с абразивом. Для этого используется износостойкая резина, часто касающаяся гладкой поверхности, чтобы частицы меньше тормозили поток. Наружный слой должен выдерживать истирание полов и кромки, а также воздействие влаги. Проверяйте паспортные данные: стандарт ISO 3861:2005 относится к шлангам для песко- и дробеструйной обработки, а ISO 1402 описывает гидравлические испытания шлангов. Проведите протокол с тестовыми проверками, а не только рекламную надпись «усиленный». Важна конкретика.
Диаметр подбирают к аппарату и соплу: несовпадение может снизить подачу или ускорить износ. Не всегда больший диаметр лучше. Измерьте соединение и проверьте, соответствует ли резьба, посадочный диаметр и уплотнение. Быстросъём удобен при частой смене участка; Обычно резьбовое соединение требует больше времени, поэтому его проще проверить на люфт. На муфте не должно быть трещин, заусенцев и заметной деформации.
Осмотрите сборку подачи воздуха: хомуты и фиксаторы должны удерживать муфту без перекоса. Это мелочь. Но именно ее легко пропустить в мастерской. Я бы также записал замечания по установке и заметил, что шланг чаще касается пола: такая привычка не заменяет перемену, чтобы вовремя заметить локальный износ. Испытания по ISO 1402 показывают проверяемые значения давления, однако вы сами не ограничиваете длительный срок службы при неправильном хранении и перегибах.
Совместимость пескоструйного шланга начинается с параметров оборудования. Проверьте допустимое давление в шланге при установке и компрессоре. Запас на долгое время важен: постоянные скачки нагрузки. Проверьте внутренний диаметр и тип соединений. Даже небольшой переходник может согласовать поток абразива и вызвать неблагоприятное воздействие. Не подбирайте фитинги «почти по размеру».
Осмотрите шланг по всей длине: ищите трещины, вздутия, потертости и оголённый армирующий слой. Особое внимание — участкам возле муфты, где изгибы и вибрация инашиваются. Повреждённый шланг не стоит чинить временной обмоткой. Это может выглядеть убедительно, но надежность не гарантируется. Уточните у поставщика оборудования, литых материалов и соединений для абразива.
Перед запуском закрепите муфты фиксаторами и убедитесь, что шланг не перекручен и не лежит на остром краю. Запускайте подачу плавно. Во время работы не направляйте сопло на людей и не проверяйте утечку вручную. Сначала сбросьте давление, затем отсоедините магистраль. Защитные очки, щиток и нижняя одежда обязательны; мелкая пыль оседает там, где ее не ждёт. После смены осмотрите соединения еще раз.
„Thanks to the LUVIR technology, the solder resist process could be switched directly from the previously used mask exposure to direct exposure. As an outstanding digital solution on the market, this technology has been able to demonstrate fast process times and superior quality on our certified conventional ink in production. This allowed us to fully digitize the solder mask process at low cost – without process or ink adjustments. An excellent benefit to our production in Rot am See.“
Ralf Göhringer (Head of Production WE Rot am See)
I would definitely recommend the Limata machine and team for a future company purchase
Michael Greenaway
Compunetics Inc.
“The Limata ldi has been amazing!! Best thing we did was buy this machine”
Richard Brady
GM
Circuitlabs
“Since 2019, we have been running the Limata X1000 LDI system (including LUVIR for solder mask imaging) in daily production as an addition to our current process with film. The machine was capable of properly exposing Taiyo PSR-4000 BN (DI) solder mask types on normal to high-copper boards using a new and unique direct imaging process. The machine operating interface is very user friendly which allowed for a quick technical training curve. The pre-registration processing reduced several seconds of production time at every print. Limata support and service staff is incomparable. They supported our team every step of the way at basically any time of the day or night, with literally, an immediate response time, customizing the software interface to best fit our Operations and needs.
We have exposed more than 8,000 prints since end of October, on various solder mask colors and some resist film panels. Limata, has proven to be very capable and innovative. They are a strong contender in the industry.
We have very much enjoyed this project, and working with the team!
Thank you Limata for the continued support and being a part of our growth.”
Bill Sezate
Vice President, GM
Summit Interconnect
As a replacement to our current contact exposure process with film, the LIMATA X2000 system including LUVIR-Technology was capable of properly exposing non-LDI solder mask types using a direct imaging process. The machine offers cutting edge software with a very intuitive operating interface which allowed for quick technician training curve. The dual drawer system combined with pre-registration processing reduced several seconds of production time at every machine cycle. Limata support and service staff is world class. They added software patches to keep production running at shortest possible response times, customized the software interface to best fit our in-house Operations system, and even wrote a step-by-step machine processing manual. As a result of the project, we have exposed more than 16,000 times on various product types and solder mask brands/colors. Limata, in a very short timeframe as a company, has definitely shown they are truly innovative and will be challenging the industry of direct imaging for the top spot.
Kevin Beattie
Process Engineer
TTM Technologies
Forest Grove Division
