Выбор механического захвата начинается не с каталога, а с самой идеи. Ее форма, материал и поверхность определяют тип губок и силу удержания. Гладкая алюминиевая заготовка требует другого контакта, кроме шероховатой пластиковой крышки. Важны также темп линии, доступное пространство и точность передачи. Ошибка в одном параметре может привести к проскальзыванию или повреждению изделия.
Условный эксперт по автоматизации Алексей Воронцов формулирует практический принцип так: «Захват выбора по деталям, рабочему циклу и условиям окружающей среды, а не только по паспортному усилию». Это иллюстративная экспертная формулировка, а не цитата настоящего специалиста. При выборе Механических Захватов проверьте ход губок, способ привода, допустимую нагрузку и ресурс машины. При проведении проверки стоит изучить данные: с пылью, смазкой или небольшими отклонениями размеров, если такие условия встречаются. Идеальных исходных данных бывает мало. В этом материале необходимо учитывать, как можно установить освещение, избегая типичных ошибок и понимая, какие параметры необходимо указать до установки.
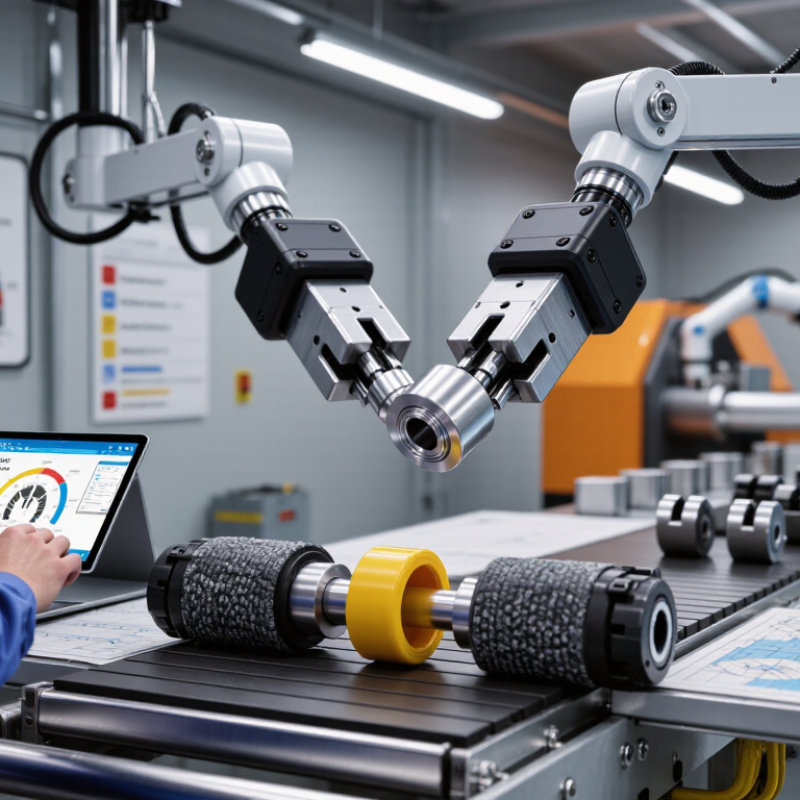
При выборе механического захвата начните с массивных деталей, а не с каталожной грузоподъемностью.
Учитывайте ускорение работы, положение центра тяжести и дополнительные рывки при остановке. Стальная заготовка весом в два килограмма может создать большую нагрузку, если она будет находиться далеко от точек крепления. Нужен запас хода, но чрезмерный прижим тоже опасен: тонкую стенку он деформирует.
Геометрия определяет контактные поверхности и направление удержания.
Для цилиндрической точной детали профильные губки плоскую заготовку часто фиксируют закрепленными гранями. Проверьте, остается ли место для подводного захвата и не мешают соседние элементы оснастки. На чертеже все выглядит чисто. В наличии ячейке бывает иначе.
Материал влияет на трение, износ и допустимое давление изделия.
Гладкий алюминий, например, может проскальзывать при слабом креплении, мягкое покрытие легко остается с отметками. Уточните допуски захвата: разброс размеров детали должен уложиться в рабочую губку. При допуске большого размера проверьте давление на развитие крайних размеров, а не только на номинальном уровне. Иногда изделия производятся не полностью — это стоит признать и проверять выборки до запуска серий.
В механическом захвате важно учитывать не только числа пальцев, но и направление их движений. Двухпальцевые модели точно подходят для деталей с боковыми поверхностями, например, для металлических втулок или небольших корпусов. Параллельные пальцы движутся навстречу друг другу и сохраняют ориентацию детали. Это удобно при укладке в узкий лоток.
Угловые расследования раскрываются по обвинению. Им часто требуется меньше места вокруг деталей, но точка контакта при движении смещается. Проверьте, не заденут ли пальцы соседние детали. Иногда на чертеже не хватает зазора, а на первой ступеньке блокируется крепёж.
Трехпальцевые модели обычно центрируют круглые детали, устанавливая усилие по окружности. Это полезно для валов и круглых заготовок, но не делает захвата универсальным: тонкая стенка может деформироваться, гладкая поверхность — проскальзывать. Приложите пальцы к форме детали и фактическому контакту. Учитывайте массу, ускорение работы и запас поддерживающего усилия. Одного паспортного значения мало. В качестве метода расчёта иногда требуется проверка изображений: таблицы степени загрязнения и скорости обработки. Такой тест не заменяет расчёт, но выявляет слабые места.
Для механического захвата с удержанием счетчика трения необходимо удобно записать формулу F ≥ k·m(g+a)/(μ·n) . Здесь F — нормальное усилие на контактную поверхность адаптера, m — детали, μ — коэффициент трения, n — число таких образцов масс. Ускорение наблюдения при движении захвата; г принимаем равные 9,81 м/с². Запас k обычно выбирают от 1,5 до 2. Это не формальность.
Например, деталь массой 8 кг движется с ускорением 0,8 м/с². При μ = 0,3, двухконтактных поверхностей поверхности и k = 1,7 расчёт дает около 240 Н на поверхности. Если поверхность маслянистая или гладкая, фактическое трение может оказаться ниже. Тогда удержание станет ненадёжным, даже если расчёт будет выглядеть убедительно. Коэффициент лучше проверить на наличие паре материалов.
Формула упрощённая: она подходит для фрикционного захвата и не описывает полностью рывки, перекос детали или податливость губок. Проверьте направление ускорения и наиболее строгое положение нагрузки. Нужен пробный цикл. После осмотра этой детали: после смывания можно использовать дополнительное приспособление, проскальзывание — встроенный запас. Иногда именно эти наблюдения за внешними лицами пересчитывают параметры.
При выборе механического захвата определите детали и условия подачи воздуха. В цеховой пневмосети обычно используется 0,4–0,6 МПа , но давление при захвате может снижаться при одновременной работе нескольких потребителей. Проверяйте манометр во время работы, а не только на отключенной линии. Это важно.
Ход губок должен соответствовать разбросу размеров заготовок. Если деталь размером 30 мм иногда допускает отклонения, такой ход может вызвать перекос или неполный захват. Слишком большой ход тоже не всегда применяется: увеличивается время перемещения, механизм занимает больше места. Измерьте реальную деталь штангенциркуля и оставьте разумный запас.
Сила захвата была связана с учётом массы, ускорения и материальной поверхности. Гладкая металлическая заготовка может выскользнуть при резком движении, даже если расчётная сила выглядит достаточной. Для хрупких деталей проверьте давление и проверьте контактную губку на изображении. Иногда расчёт приходится пересматривать после пробного цикла. Уточните также, остается ли деталь удерживаемой при падении давления: это зависит от конструкции привода и схемы управления.
При выборе метода механического захвата полезно провести полный цикл поиска данных. Время складывается из подводки, закрытия губок, перемещения и отпускания. Следите за ним на рабочей скорости, и не только в демонстрационном режиме. Даже лишние 0,2 секунды в каждом цикле требуют смены.
Повторяемость программирования проверяет серии одинаковых запусков. Задайте одну траекторию и наблюдайте, чтобы она захватила эту деталь и удержала ее. Отдельно зафиксируйте перемещение, проскальзывание и затяните фиксатор. Короткая проба мало что доказывает. Лучше провести несколько сотен циклов с деталями обычного веса и формы. Если деталь меня серьезно касается положения, это тоже важно: идеальная заготовка бывает не всегда.
Ресурс по обращению к циклу, но цифра без условий почти бесполезна. Запишите нагрузку, скорость, график работы и интервалы обслуживания. После проверки осмотрите шарниры и губки: люфт или неравномерный износ может появиться раньше отказа. Есть аналогично. Ускоренный тест не всегда точно повторяет замену, особенно при попадании пыли или частых остановках. Поэтому полезно сопоставить стендовые результаты с наблюдениями на линии.
„Thanks to the LUVIR technology, the solder resist process could be switched directly from the previously used mask exposure to direct exposure. As an outstanding digital solution on the market, this technology has been able to demonstrate fast process times and superior quality on our certified conventional ink in production. This allowed us to fully digitize the solder mask process at low cost – without process or ink adjustments. An excellent benefit to our production in Rot am See.“
Ralf Göhringer (Head of Production WE Rot am See)
I would definitely recommend the Limata machine and team for a future company purchase
Michael Greenaway
Compunetics Inc.
“The Limata ldi has been amazing!! Best thing we did was buy this machine”
Richard Brady
GM
Circuitlabs
“Since 2019, we have been running the Limata X1000 LDI system (including LUVIR for solder mask imaging) in daily production as an addition to our current process with film. The machine was capable of properly exposing Taiyo PSR-4000 BN (DI) solder mask types on normal to high-copper boards using a new and unique direct imaging process. The machine operating interface is very user friendly which allowed for a quick technical training curve. The pre-registration processing reduced several seconds of production time at every print. Limata support and service staff is incomparable. They supported our team every step of the way at basically any time of the day or night, with literally, an immediate response time, customizing the software interface to best fit our Operations and needs.
We have exposed more than 8,000 prints since end of October, on various solder mask colors and some resist film panels. Limata, has proven to be very capable and innovative. They are a strong contender in the industry.
We have very much enjoyed this project, and working with the team!
Thank you Limata for the continued support and being a part of our growth.”
Bill Sezate
Vice President, GM
Summit Interconnect
As a replacement to our current contact exposure process with film, the LIMATA X2000 system including LUVIR-Technology was capable of properly exposing non-LDI solder mask types using a direct imaging process. The machine offers cutting edge software with a very intuitive operating interface which allowed for quick technician training curve. The dual drawer system combined with pre-registration processing reduced several seconds of production time at every machine cycle. Limata support and service staff is world class. They added software patches to keep production running at shortest possible response times, customized the software interface to best fit our in-house Operations system, and even wrote a step-by-step machine processing manual. As a result of the project, we have exposed more than 16,000 times on various product types and solder mask brands/colors. Limata, in a very short timeframe as a company, has definitely shown they are truly innovative and will be challenging the industry of direct imaging for the top spot.
Kevin Beattie
Process Engineer
TTM Technologies
Forest Grove Division
