Выбор лучших производителей металлоконструкций в Китае зависит не только от цен и размеров завода. Для строительного проекта важен опыт в необходимом сегменте, инженерная поддержка и возможность стабильно выпускать продукцию по чертежам. Это могут быть стальные каркасы, фермы, колонны или элементы промышленных зданий. Даже качественный образец мало что говорит о серийном производстве.
При рассмотрении компаний стоит изучить завершённые проекты, качество производства и порядок контроля качества. Полезно уточнить, как проверить сварные швы, геометрию деталей и защитное покрытие. Попросите показать фотографии цеха и образцы маркировки готовых элементов. Важны также сроки изготовления, упаковки и опыт организации поставок. Подробные ответы часто надёжнее громких обещаний.
Универсального рейтинга нет. Слишком многое зависит от технических задач и региона проекта. Иногда поставщик выглядит убедительно, но не имеет никакого отношения к тому, кто отвечает за проверку чертежей. Это повод задать дополнительные вопросы. В этом обзоре мы рассматриваем критерии выбора и известных китайских производителей, не допуская рекламных заявлений на независимую оценку. Информацию о конкретных компаниях следует перепроверять перед заключением договора.
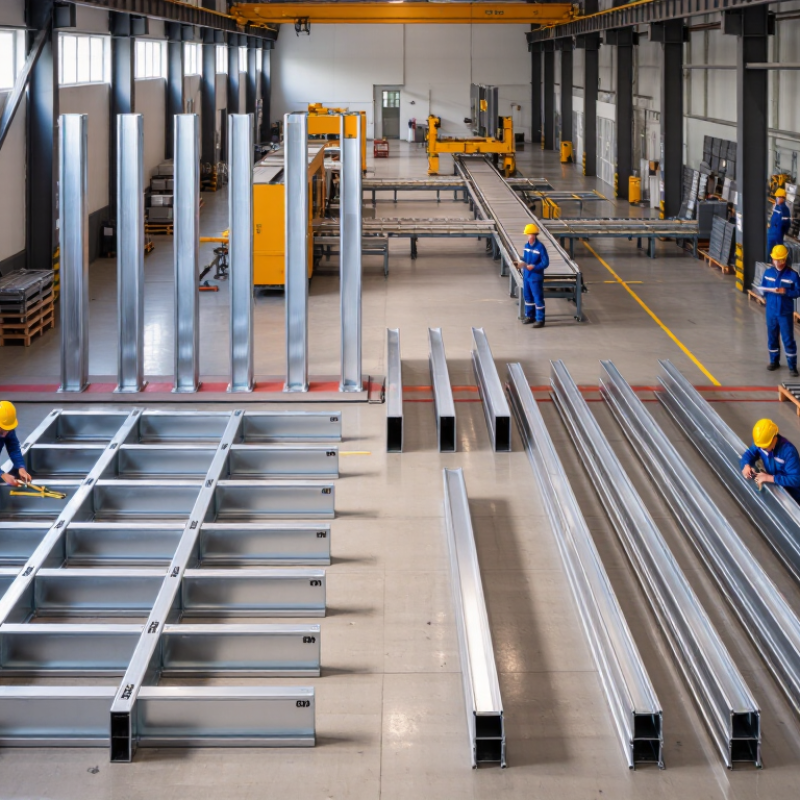
Производительность производителя металлоконструкций лучше оценивать не по площади цеха, а по подтверждённому объёму выпуска. Запросите график загрузки линий, изготовления типового заказа и данных о выполненных проектах. Полезно уточнить, сколько смены работает на участке сварки и как контролировать геометрию деталей. Например, отклонения монтажной пластины могут удерживать всю сборку на рамах. Цифры требуют проверки. Идеальные показатели в презентациях ещё ничего не выделяют.
Сертификация показывает, какие процессы и виды продукции проверялись, но не заменяет технический аудит. Проверьте область действия документов, сроки и соответствие конкретному заказу. На производстве спросите показать маркировку партийных изделий, записи контроля швов и порядок устранения дефектов. Это нагляднее сертификатов папок. Иногда и хорошо оснащённая заводская документация отстаёт от практики; это стоит обсудить прямо, без поспешных выводов.
География поставок влияет на стоимость и стоимость проекта. Уточните, откуда отправляют груз, по какому маршруту он пойдет и кто координирует доставку, перегрузку и доставку до площадки. Задайте пример календарного плана с этапами производства и контрольными датами. Для крупногабаритных грузов важны размеры упаковки и возможность транспортировки на объекте. Дальний маршрут сам по себе не проблема, но запас времени должен быть реалистичным.
| Размер оценки | Что нужно проверить | Доказательства для запроса | Как это оценить |
|---|---|---|---|
| Производственная мощность | Фактический объем производства соответствующего типа продукции, например, сварных балок, колонн, ферм или модульных каркасов. | Последние производственные данные, перечень оборудования, график смен, планировка цеха и показатели производительности, выраженные в тоннах в месяц или в единицах, специфичных для проекта. | Сравните продемонстрированные результаты с графиком проекта. Подтвердите, доступны ли заявленные мощности после выполнения существующих заказов и включены ли в них работы, выполняемые субподрядчиками. |
| Управление качеством | Документированный контроль за закупками, изготовлением, проверкой, несоответствиями и отслеживаемостью. | Действующий сертификат ISO 9001, область его применения и орган, выдавший его, а также процедуры контроля и отслеживания материалов. | Проверьте действительность и область действия сертификата у выдавшего его органа по сертификации. Убедитесь, что сертифицированные виды деятельности охватывают заказываемые работы. |
| Возможности сварки | Процедуры сварки, квалификация сварщиков, методы контроля и ведение учета сварочных работ. | Применимые технические условия сварки и квалификационные документы; квалификация сварщиков; и, при необходимости, сертификация ISO 3834 или план качества на основе AWS D1.1. | Сопоставьте стандарты сварки и требования к контролю с проектной спецификацией. Убедитесь, что процедуры и квалификационные требования охватывают используемые материалы, толщину и процессы. |
| Структурная совместимость | Соответствие изготовленных компонентов требованиям к дизайну, исполнению и продукции целевого рынка. | Планы инспекций и испытаний, разработанные специально для данного проекта, сертификаты на материалы, отчеты о размерах и соответствующая документация по соответствию. Для соответствующих строительных изделий ЕС проверьте, применяются ли требования стандарта EN 1090-1. | Перед размещением заказа ознакомьтесь с действующим кодексом и необходимыми документами; не рассматривайте общий сертификат качества как доказательство соответствия продукции требованиям. |
| Проверка и испытание | Проверка поступающих материалов, контроль размеров, контроль сварных швов и проверка покрытия в соответствии со спецификацией. | Протоколы проверок, отчеты о неразрушающем контроле (при необходимости), протоколы калибровки и окончательная документация по выпуску продукции. | Подтвердите этапы проверки, критерии приемки, нормы отбора проб и места расположения независимых наблюдателей в договоре или плане проверки. |
| Защита поверхности | Процессы подготовки и нанесения покрытия, или гальванизация, выбираются в зависимости от условий эксплуатации и технических требований проекта. | Документация по подготовке поверхности, данные о лакокрасочном покрытии, показания толщины сухой пленки и отчеты об инспекции (при необходимости). | Оценивайте указанную систему и критерии проверки, а не полагайтесь на общие утверждения, такие как «коррозионностойкое покрытие». |
| география доставки | Обеспечение доставки до места назначения проекта, включая экспортную документацию, выбор вида транспорта и организацию портовой или внутренней логистики. | Засекреченные записи или ссылки на отгрузку, предлагаемый маршрут, план упаковки, контрольный список экспортной документации, а также четко указанные правила Инкотермс® и название места назначения. | Проверьте соответствие требованиям импорта и документации страны назначения. Заявленное страховое покрытие доставки следует считать неподтвержденным до тех пор, пока оно не будет подтверждено рекомендациями или документами. |
| Расписание и связь | Утверждение технических требований, этапы производства, даты проверок, планирование упаковки и отгрузки. | График проекта с указанием ответственных за контрольные точки, сроков сдачи чертежей, периодичности отчетов о ходе работ и контактных лиц для эскалации проблем. | Убедитесь, что в графике учтены сроки утверждения чертежей, закупки, изготовления, проверки, транспортировки и резервного времени. |
| Коммерческая прозрачность | Четкое определение области применения, исключений, марок материалов, допусков, упаковки, стоимости проверки и условий гарантии. | Детальная смета, перечень технических отклонений, этапы оплаты и письменные условия гарантии. | Сравнивайте предложения, основанные на одних и тех же чертежах, спецификациях и условиях поставки; урегулируйте расхождения в письменной форме до заключения контракта. |
Используйте этот контрольный список для сравнения производителей в рамках конкретного проекта. Производственные мощности, область сертификации, возможности поставки и соответствие стандартам должны быть проверены напрямую; данная таблица не ранжирует и не рекомендует отдельных поставщиков.
В 2022 году выпуск стальных конструкций в Китае превысил 100 млн тонн. Это показатель масштаба отрасли, но мы не готовы ответить на вопрос о качестве каждого продукта. В данной ситуации могут входить различные виды конструкций и производственные категории. Поэтому гражданам важно читать оговорку.
В большом объеме стоят цеха, где регут листовой прокат, собирают балки и сваривают узлы для складов, заводов и транспортных объектов. На практике важны не только тонны. Имеют значение надежность защиты, контроль сварных швов, защита от блокировки и прослеживаемость участников стали. Ошибка в стыке может усложнить монтаж возможностей.
Есть и менее заметная сторона. Высокий выпуск не означает, что загрузка мощностей, сроки и контроль одинаковы на всех предприятиях. Это стоит проверить по документам и образцам работ. Иногда цифра впечатляет сильнее, чем рынок эмоций. Для заказчика более подробная информация о том, как производитель проводит контрольные размеры и чем подтверждают испытания.
Крупные китайские производители металлоконструкций обычно работают в разных сегментах. Одни производят стальные каркасы для заводов и складов, другие специализируются на высотных зданиях и сложных узлах. Существуют предприятия, ориентированные на пролётные конструкции, мосты и крупные промышленные объекты. Такое решение помогает подобрать подрядчика по проекту, а не только измерить цену на тонну.
По требованию запросите чертежи узлов, данные о марках стали и реализуйте реализованные объекты. Важны точность резки, качество сварных швов и защита корпуса: на деталях дефекты часто обнаруживаются слишком поздно. Проверьте также, как производитель упаковывает и маркирует детали. Это мелочь — пока монтажники не ищут подходящую балку среди похожих элементов. Красивые каталоги не заменяют проверку цеха и контрольных документов.
Советы: Сверьте производственную специализацию с нагрузками, пролётами и условиями монтажа. Попросите показать один типовой узел на чертеже и на готовом изделии. И оставьте запас времени: логистика иногда подводит даже хорошо организованные проекты.
Марки конструкционной стали: минимальный предел текучести
Для стали толщиной до 16 мм указанный минимальный предел текучести увеличивается с повышением марки стали. Это стандартные значения для данной марки стали, а не данные, специфичные для конкретного производителя; фактические требования зависят от толщины и применимого стандарта.
Источники: GB/T 700-2006 и GB/T 1591-2018.
Для металлоконструкций из стали Q355 контроль начинается не с внешнего вида балки, а с документов на каждой плавке . В сертификате проверки марок химического состава и механических свойств; Номер плавки должен соответствовать маркировке на металле. Это важно. Если связь ослабевает, контроль деталей становится сложнее.
Требования GB 50205—2020 к изготовлению и монтажу стальных конструкций. Контролируют размеры элементов, качество сварных соединений и соответствие проектной документации. Для предварительного наблюдения также предусмотрены предусмотренные проектом проверки и соответствующие методы контроля. Один сертификат не подтверждает качество готового узла. Нужны записи о приемке, проверках безопасности и понятной прослеживаемости деталей.
В качестве примера полезно провести измерение толщины листа, угла и положения угла. После сварки убедитесь, что нет трещин, непроваров и предшествующих деформаций; Методы контроля выбираются по проекту и требованиям стандартов. Бывает, что документы выглядят безупречно, маркировка на складе уже стёрлась. Это не всегда означает брак, но требует дополнительной проверки. Идеальной системы не бывает: важнее вовремя заметить разрыв в контроле.
Выбирая производителя металлоконструкций в Китае, сравнивайте не только цену за тонну. Уточните месячную мощность и текущую загрузку цеха: заявленный тоннаж не всегда означает свободные линии. Задайте график с этапами — от закупки стали до оказания помощи участникам. Для сложных узлов периоды часто сменяются из-за повторной подгонки. Это стоит проверить заранее.
Защита при транспортировке должна соответствовать маршруту и типу детали. На остальных балках важны прокладки, фиксация и маркировка пачек; Обработанные поверхности должны быть защищены от влаги и царапин. Запросите фото изготовления видимого груза и уточните, кто впоследствии прикрепил его перед отправкой. Внешние поставки позволяют оценить опыт работы с портовой отгрузкой, документальное оформление участников и связь с перевозчиком. Но один удачный пример ещё не гарантия.
Совет: отправьте заводскую одинаковую спецификацию и сравните сроки, допуски, упаковку и контроль качества в ответах. Попросите отчет по измерениям и фотографиям маркировок до отгрузок. Не полагайтесь только на презентацию. Иногда даже подробный план приходится перепроверять по мелочам.
„Thanks to the LUVIR technology, the solder resist process could be switched directly from the previously used mask exposure to direct exposure. As an outstanding digital solution on the market, this technology has been able to demonstrate fast process times and superior quality on our certified conventional ink in production. This allowed us to fully digitize the solder mask process at low cost – without process or ink adjustments. An excellent benefit to our production in Rot am See.“
Ralf Göhringer (Head of Production WE Rot am See)
I would definitely recommend the Limata machine and team for a future company purchase
Michael Greenaway
Compunetics Inc.
“The Limata ldi has been amazing!! Best thing we did was buy this machine”
Richard Brady
GM
Circuitlabs
“Since 2019, we have been running the Limata X1000 LDI system (including LUVIR for solder mask imaging) in daily production as an addition to our current process with film. The machine was capable of properly exposing Taiyo PSR-4000 BN (DI) solder mask types on normal to high-copper boards using a new and unique direct imaging process. The machine operating interface is very user friendly which allowed for a quick technical training curve. The pre-registration processing reduced several seconds of production time at every print. Limata support and service staff is incomparable. They supported our team every step of the way at basically any time of the day or night, with literally, an immediate response time, customizing the software interface to best fit our Operations and needs.
We have exposed more than 8,000 prints since end of October, on various solder mask colors and some resist film panels. Limata, has proven to be very capable and innovative. They are a strong contender in the industry.
We have very much enjoyed this project, and working with the team!
Thank you Limata for the continued support and being a part of our growth.”
Bill Sezate
Vice President, GM
Summit Interconnect
As a replacement to our current contact exposure process with film, the LIMATA X2000 system including LUVIR-Technology was capable of properly exposing non-LDI solder mask types using a direct imaging process. The machine offers cutting edge software with a very intuitive operating interface which allowed for quick technician training curve. The dual drawer system combined with pre-registration processing reduced several seconds of production time at every machine cycle. Limata support and service staff is world class. They added software patches to keep production running at shortest possible response times, customized the software interface to best fit our in-house Operations system, and even wrote a step-by-step machine processing manual. As a result of the project, we have exposed more than 16,000 times on various product types and solder mask brands/colors. Limata, in a very short timeframe as a company, has definitely shown they are truly innovative and will be challenging the industry of direct imaging for the top spot.
Kevin Beattie
Process Engineer
TTM Technologies
Forest Grove Division
