Пескоструйный шланг часто используют в качестве обычной расходной детали. Эта ошибка, которая быстро обнаруживается на площадках: падает производительность, контакты нагреваются, внутренняя стенка изнашивается неравномерно. При выборе учитываются рабочее давление, внутренний диаметр, длина, устойчивость к истиранию и совместимость с муфтами. Даже небольшой перегиб возле компрессора оказался помехой при подаче смеси.
Инженер по абразивоструйным системам Алексей Морозов формулирует практический принцип так: «Шланг подбирают не по внешнему виду, а по давлению, абразиву и режиму работы». Это полезный ориентир, но не замена паспорту оборудования. Например, при обработке металлической поверхности возникают требования к абразивному воздействию условий, в которых содержится более крупные частицы. Проверьте маркировку и рекомендации производителя. Осмотрите шланг по всей длине: трещины, вздутия и оголённый шнур нельзя считать мелочами. Идеального соединения для всех задач нет. Иногда подобрать его сложнее, чем кажется. В этой статье разберёмся, как выбрать Пескоструйный шланг с учётом техники, материала и нагрузки, не полагаясь только на цену или привычный размер.
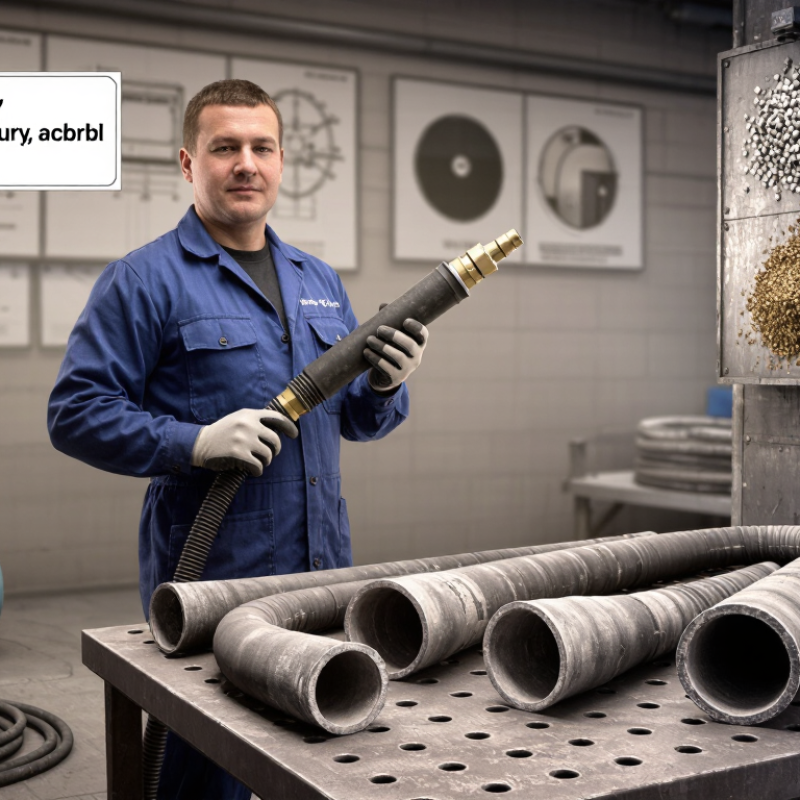
Пескоструйный шланг включает дозатор абразива с соплом и переносит воздушно-абразивную смесь под давлением. Благодаря этому обеспечивается стабильность, комфорт работы и безопасность. Обычный воздушный рукав для этой задачи не подходит: частицы постепенно истирают внутренний слой, возле отдельных изгибов и муфт. Стандарт ISO 3861 устанавливает требования к резиновым шлангам для абразивоструйной очистки, включая их освещение и испытания. Это важно. При выборе проверьте рабочее давление, внутренний диаметр, устойчивость к истиранию и совместимость соединительной арматуры . Слишком резкие перегибы на рабочем месте усиливают износ. Их легко не заметить.
Шланг также помогает отводить статический заряд, если его конструкция проводящая, а система правильно соединена с заземлением. Но это не заменяет осмотр: трещина в муфте или вздутие требуют внимания , даже когда подача кажется нормальной.
OSHA отмечает, что при абразивоструйных работах концентрация кремнезёмной пыли может создавать воздействие 100-кратного уровня допустимого воздействия.
Не подносите шланг к себе. Используйте подходящие абразивы, средства вентиляции и защиты. Здесь легко ошибиться. Ни в коем случае не смотрите на внешний вид, поэтому состояние рукава регулярно проверяйте и фиксируйте в журнале.
Подходящий пескоструйный шланг должен соответствовать давлению установки, расходу воздуха и размеру сопла . Слишком узкий канал снижает производительность: струя становится гибкой, компрессор работает с другой конфигурацией. EN ISO 3861:2005 устанавливает требования к размерам, долговечности работы и стойкости таких шлангов к истиранию. Это полезная техническая основа, но стандарт не заменяет проверку паспорта конкретной установки. Диаметр и внешний вид сочетаются друг с другом: длинный шланг с малым проходом особенно чувствителен к потере давления.
Важны также материал внутреннего слоя, допустимое давление, радиус изгиба и тип обработки . При осмотре проверьте участки муфты и гибки: износ часто заметен раньше. Не ориентируйтесь только на внешний вид. Потёртый внешний шланг может быть исправен, а скрыто повреждённая внутренняя стенка — уже нет. Скажу честно: на замену запаса прочности иногда выбирают «на глаз», и это плохая привычка. Проверяйте результаты параметров документирования оборудования и периодически фиксируйте осмотр.
Советы: перед запуском проверьте соединения, учитывая рабочее напряжение и отсутствие заломов. Если давление на сопле заметно отличается от расчётного, проверьте внешний вид и внутренний диаметр шланга.
При пескоструйной обработке диаметр шланга регулирует скорость воздушного потока и жесткость подачи абразива. Слишком узкий проход подъема сопротивления: у сопла может быть заметно упадение, быстрее изнашивается рукав. Слишком широкий тоже не всегда лучше. Если компрессор не обеспечивает подачу воздуха, частицы движутся медленнее и подача становится неравномерной.
Внутренний диаметр подбирается с учетом сопла, расхода воздуха и оборудования управления. Практическое правило — диаметр шланга обычно делается на несколько раз больше, но точное расстояние зависит от системы. Проверьте внутренний размер: наружный диаметр для расчёта потока не подходит. Хороший ориентир — стабильная струя без результатов провалов.
Длина тоже имеет значение. Чем длиннее рукав, тем выше потери давления на трение, особенно в ремнях и соединениях. На рабочем участке это может регулироваться как слабая струя или запаздывающая реакция на регулирование. Короткий шланг настроения, но прямой вариант не всегда реален. Не стоит компенсировать внешнее давление вслепую: сначала проверьте утечки, перегибы и соответствие диаметра соплы. Иногда причина оказывается не там, где ее ожидания.
Пескоструйный шланг работает при подаче: внутри движется абразив, а на стенке создается давление и трение. Поэтому материал выбирают не только из-за гибкости. Резиновый слой должен выдерживать износ, армирование — сохранение формы при рабочем давлении. Это важно.
Проверьте допустимое давление шланга с параметрами установки. Оно должно соответствовать рабочему режиму оборудования, а не только достаточному максимуму. Учитывайте также тип абразива, температуру и совместимость средств. Слабый участок часто появляется в муфтах: там шланг может перегибаться или истираться о края конструкции.
На модели даже наклоняющаяся по характеристикам модель изнашивается быстрее при резких поворотах. Тут легко ошибиться: лишняя длина кажется удобной, но провисание создаёт перегибы. Перед началом работы проверьте внешний слой и место крепления. Трещины, вздутия и заметное истончение — поводок выключения и сверления с инструкцией производителя. Универсального срока замены нет: условия на функциях сильно различаются.
Справочник по пересчету давления: 1 бар примерно равен 14,5 psi. Эти значения в барах указывают эквивалентное давление, а не номинальные характеристики шланга. Проверьте заявленное рабочее давление шланга и убедитесь, что его износостойкая внутренняя оболочка, армирование, покрытие и соединительные элементы соответствуют области применения.
Подходящий пескоструйный шланг подбирают не только по длине. Важны внутренний диаметр, давление, тип абразива и совместимость соединений. Отраслевые руководства часто обеспечивают диапазон сопла 90–100 фунтов на квадратный дюйм, или примерно 6,2–6,9 бар. Это ориентир, а не универсальная настройка: соблюдайте требования к оборудованию и запасу для длительного хранения самого шланга. Стандарт ISO 3861:2017 устанавливает требования к резиновым шлангам для абразивной очистки. Маркировка и паспорт важны для внешних сходов.
Длинная линия и узкий проход могут снизить давление в сопла. При выборе сверяйте диаметр шланга с производительностью компрессора, а длину — с планировкой площадки. Для мелкого абразива важна долговечность внутреннего слоя; осмотрите его на трещины, вздутие и истирание. Иногда шланг выглядит исправным, но соединение уже изношено. Это легко упустить.
Советы: Перед сменой сопла проверьте работу конечной линии. Запишите модель шланга, его диаметр и осмотр. Не полагайтесь только на цвет или внешний вид.
„Thanks to the LUVIR technology, the solder resist process could be switched directly from the previously used mask exposure to direct exposure. As an outstanding digital solution on the market, this technology has been able to demonstrate fast process times and superior quality on our certified conventional ink in production. This allowed us to fully digitize the solder mask process at low cost – without process or ink adjustments. An excellent benefit to our production in Rot am See.“
Ralf Göhringer (Head of Production WE Rot am See)
I would definitely recommend the Limata machine and team for a future company purchase
Michael Greenaway
Compunetics Inc.
“The Limata ldi has been amazing!! Best thing we did was buy this machine”
Richard Brady
GM
Circuitlabs
“Since 2019, we have been running the Limata X1000 LDI system (including LUVIR for solder mask imaging) in daily production as an addition to our current process with film. The machine was capable of properly exposing Taiyo PSR-4000 BN (DI) solder mask types on normal to high-copper boards using a new and unique direct imaging process. The machine operating interface is very user friendly which allowed for a quick technical training curve. The pre-registration processing reduced several seconds of production time at every print. Limata support and service staff is incomparable. They supported our team every step of the way at basically any time of the day or night, with literally, an immediate response time, customizing the software interface to best fit our Operations and needs.
We have exposed more than 8,000 prints since end of October, on various solder mask colors and some resist film panels. Limata, has proven to be very capable and innovative. They are a strong contender in the industry.
We have very much enjoyed this project, and working with the team!
Thank you Limata for the continued support and being a part of our growth.”
Bill Sezate
Vice President, GM
Summit Interconnect
As a replacement to our current contact exposure process with film, the LIMATA X2000 system including LUVIR-Technology was capable of properly exposing non-LDI solder mask types using a direct imaging process. The machine offers cutting edge software with a very intuitive operating interface which allowed for quick technician training curve. The dual drawer system combined with pre-registration processing reduced several seconds of production time at every machine cycle. Limata support and service staff is world class. They added software patches to keep production running at shortest possible response times, customized the software interface to best fit our in-house Operations system, and even wrote a step-by-step machine processing manual. As a result of the project, we have exposed more than 16,000 times on various product types and solder mask brands/colors. Limata, in a very short timeframe as a company, has definitely shown they are truly innovative and will be challenging the industry of direct imaging for the top spot.
Kevin Beattie
Process Engineer
TTM Technologies
Forest Grove Division
